纯玩向:用 UG+3D 打印自制一把 N20 迷你电批,总成本不到 15 块
前言
最近手头闲得慌,总想做点小玩意儿打发时间。翻了翻零件盒,躺着几颗闲置的旧 18650 电池,刷购物软件又看到了几块钱的 N20 减速电机,一拍脑袋 —— 干脆自己做个迷你电批吧。
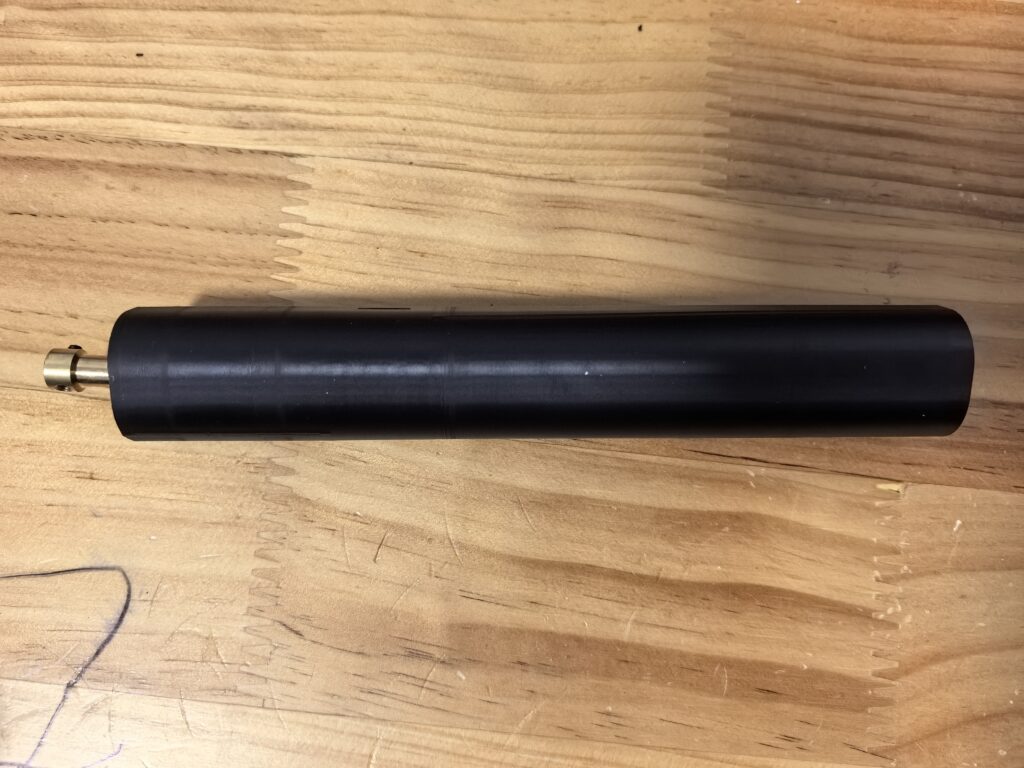
本来就是纯玩性质,没追求什么工业级精度、大扭矩,也没想着替代市售成品。目标很简单:能拧拧 3D 打印件的 M3/M4 螺丝、拆拆小电器外壳就行,主打一个低成本 + 从零到一的动手乐趣。从 UG 建模到 3D 打印外壳,再到焊接组装,前后花了几天,成品虽然朴素,但用着是真的顺手。
这篇文章就记录一下完整的制作过程,给同样喜欢瞎折腾的朋友做个参考。
1. 方案选型:怎么便宜怎么来
既然是玩票,核心原则就是 “能用就行,成本最低”,不搞复杂结构,尽量减少机加工零件,全部用现成模块 + 3D 打印解决。
核心部件选择思路
- 动力核心:N20 减速电机 选了最常见的 N20 金属齿轮减速电机,转速选的 300 转 / 分钟左右的版本,扭矩对付塑料螺丝和小金属螺丝完全够用,价格只要 6.25 元,坏了也不心疼。电压 3.7V,刚好匹配单节 18650,不用额外做升降压电路,省了很多麻烦。
- 供电方案:单节 18650 电池 用的是手里拆旧设备剩下的 18650,算 0 成本。单节 3.7V 直驱电机,结构最简单,重量也轻,做出来的电批不会头重脚轻。
- 充电管理:Type-C 充保二合一板 一块钱出头的模块,集成了锂电池充电管理和过充过放保护,Type-C 接口充电,不用自己搭充电电路,焊上就能用,对新手极其友好,也符合现在的使用习惯。
- 控制开关:微动开关 ×2 用两个微动开关分别控制正转和反转,按下去就转,松手就停,不用做自锁机构,操作逻辑简单。侧面一左一右布置,拇指按正转,食指按反转,习惯之后非常顺手。
- 传动连接:铜质联轴器 没有做复杂的输出轴和轴承结构,直接用一个铜联轴器把电机轴和批头杆连起来,结构最简单,同心度也够用。3mm 电机轴转 4mm 批头杆,刚好有现成的联轴器,3 块钱搞定。
整体方案总结
没有机械离合、没有多档调速、没有复杂壳体,就是 “电池→开关→电机→联轴器→批头” 的极简结构。优点是制作简单、成本极低、故障率低;缺点是扭矩不可调、全靠手控,适合轻度使用。
2. UG 三维设计:从零件到装配
作为一个习惯用 UG 的人,建模直接上 NX,思路是自上而下设计:先定好所有标准件的尺寸和位置,再画外壳把它们包起来。
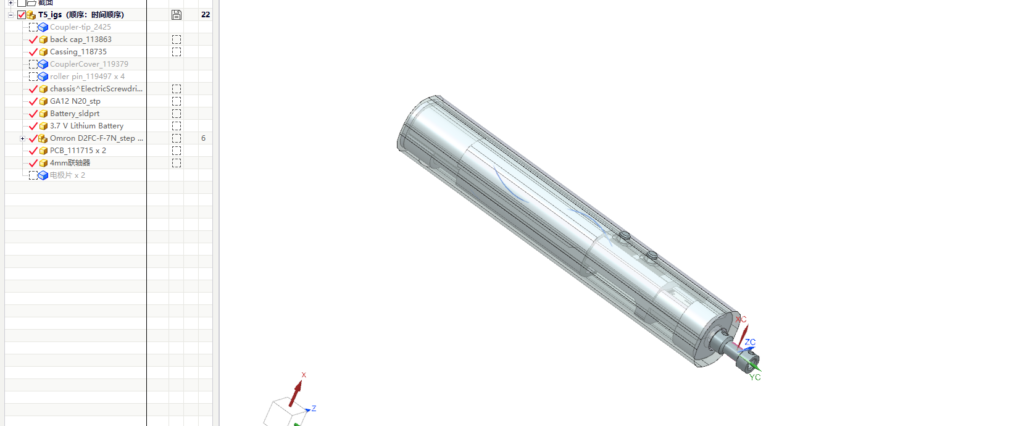
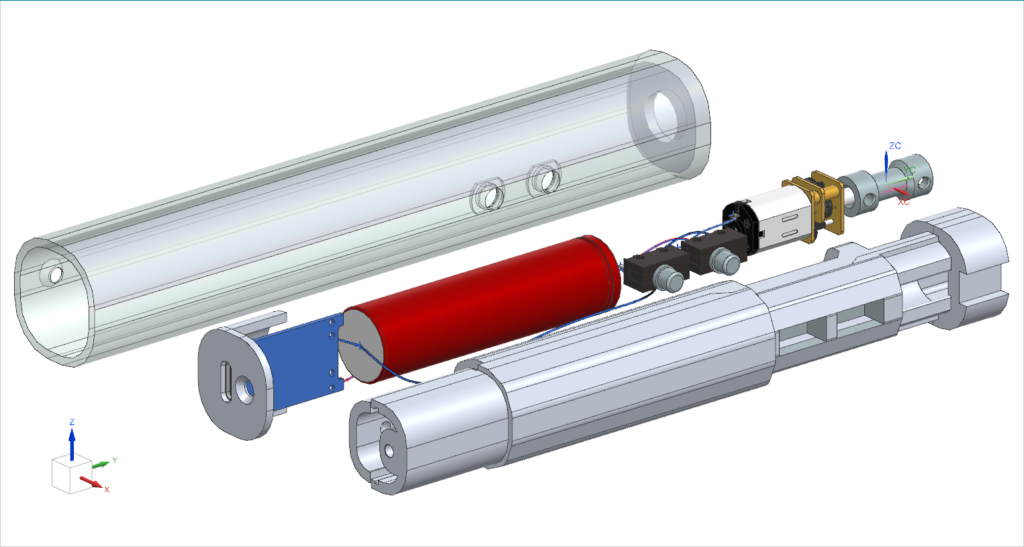
整体布局
采用直柄式结构,前后纵向布局:
- 前端:N20 电机 + 联轴器 + 批头杆
- 中段手柄:单节 18650 电池横置
- 尾部:Type-C 充保板
- 侧面:两枚微动开关,对应拇指和食指位置
整体长度和一支普通签字笔差不多,握持手感接近小号螺丝刀,适合单手操作。壳体分成上下两半,用 4 颗 M2 螺丝锁紧,拆卸维修也方便。
关键设计细节
- 电机固定座 前端做了一个和 N20 电机外形匹配的凹槽,公差留了 0.1mm 的紧配合,打印出来直接把电机压进去,再点一点 502 就非常牢固。特意在电机周围留了一点散热间隙,虽然 N20 发热不大,但有总比没有好。
- 电池仓与走线槽 电池仓内径比 18650 标称尺寸大了 0.3mm,方便塞取电池。仓壁内侧挖了 1mm 深的走线槽,避免合壳的时候导线被挤住 —— 第一次建模的时候忘了留,结果合壳时线堆在一起盖不上,算是踩了个小坑。
- 批头座与同心度 前端外壳做了一个 4mm 的导向孔,给批头杆做径向支撑,减少联轴器的径向跳动。批头直接用标准 4mm 六角批头,插进联轴器里靠顶丝固定,换批头用内六角拧一下就行,虽然不如快换方便,但胜在结构简单。
- 壳体与装配优化 上下壳做了定位销 + 定位孔的配合,合壳的时候不会错位。壁厚统一 1.2mm,对应 3D 打印 3 层壁厚,强度足够还不费耗材。螺丝孔做了沉孔设计,螺丝拧进去和外壳齐平,不硌手。
- 3D 打印适配考虑 所有垂直面都做了 0.5° 的拔模斜度,方便脱模;没有大的悬空结构,基本不需要加支撑,打印成功率高;细小的孔位都留了余量,打印出来用丝锥攻一下或者用钻头扩一下就行。
建模完成后特意在 UG 里做了干涉检查,确认所有零件、导线都不会打架,导出 STP 文件去打印。
3. 3D 打印:打印与后处理
耗材与参数
为了方便打印,用的是普通的 PLA 耗材,毕竟就是室内常温用,不需要耐高温,PLA 便宜还好打印。
- 层高:0.2mm
- 壁厚:1.2mm(3 层)
- 填充率:20%,网格填充
- 打印温度:200℃,热床 60℃
- 支撑:基本不需要,只有开关安装槽的小地方有一点点悬垂,直接打也没问题
打印取向与注意事项
- 上下两半壳都平放在热床上打印,层纹方向和握持受力方向垂直,壳体强度更好
- 电机座孔位的方向要和打印方向垂直,避免孔内壁层纹导致电机塞不进去
- 第一次打印一定要先试装关键零件!我第一次打电机座就把尺寸标小了 0.2mm,电机死活塞不进去,后来用钻头扩了半天,第二版改了尺寸才完美适配
后处理
- 去掉表面的毛边和拉丝,用砂纸稍微打磨一下合模面,保证贴合平整
- M2 螺丝孔用 M2 丝锥攻一遍牙,虽然 PLA 可以直接自攻,但攻丝后更耐用,反复拆装也不会滑牙
- 开关安装槽如果有点紧,用美工刀修一下就行,不用太追求完美,微动开关卡紧不掉就行
4. 组装调试:接线与合体
组装没什么难度,都是简单的焊接和拼装,一个小时就能搞定。
组装步骤
- 动力部分预装 把 N20 电机压进前壳的电机座里,点一点 502 加固。然后把联轴器套在电机轴上,不用锁紧顶丝,先套上就行。批头杆插进联轴器另一端,穿过前端的导向孔,调整好位置后,锁紧两端的顶丝。
- 电路焊接 电路非常简单,总共就四根线:
- 电池正负极接到充保二合一板的电池端
- 两个微动开关交叉反接,一个正接一个反接,实现正反转控制
- 开关输出端接到电机的两个引脚这里要注意,焊线的时候尽量把焊点做小,避免凸出来顶壳体。焊完最好用热缩管包一下,防止短路。
- 内部固定 把两枚微动开关卡进壳体侧面的槽里,点一点热熔胶固定。Type-C 充电板用热熔胶粘在尾部的槽位上,对齐外壳的 Type-C 开孔。电池塞进电池仓,理好导线,全部塞进走线槽里,避免合壳时被挤压。
- 合壳测试 先不拧螺丝,把上下壳扣上,按一下开关测试正反转是否正常,有没有卡顿、异响。确认没问题后,拧上 4 颗 M2 螺丝,组装就完成了。
调试踩坑
第一次装完通电,发现转动的时候有点抖,噪音也大。检查了一下是联轴器不同心,电机轴和批头杆有点歪。松开顶丝重新调整了一下轴的位置,尽量对齐,再锁紧之后就顺滑多了。毕竟是低成本方案,不可能做到完全无震,但日常使用完全接受。
5. 实际使用:效果怎么样
性能表现
- 拧 3D 打印件的 M3/M4 塑料螺丝非常轻松,随手拧到底不费劲
- 拧小电器的金属螺丝也没问题,稍微用点力就能拧紧,对付 M3 以下的金属螺丝毫无压力
- 扭矩全靠手指控制开关时间,熟悉之后很好把控,不容易滑牙
- 空转噪音不大,比很多便宜的成品电批还安静一点,毕竟是金属齿轮减速
续航与充电
旧 18650 容量不算高,但这种小电机功耗很低,平时偶尔用用,充一次能用大半个月。Type-C 充电很方便,随便插个手机充电器就能充,充满了板子会自动停,不用盯着。
缺点与不足
毕竟是十几块钱的纯玩作品,缺点也很明显:
- 没有扭矩调节,拧太紧容易滑牙,需要自己控制手感
- 批头更换要拧顶丝,不如快换方便
- 单手握持重心稍微有点靠前,用久了有点累
- PLA 壳体不耐摔也不耐高温,不能扔工具箱里乱造
但对我来说完全够用,本来就是做来玩的,平时拆个小物件、拧个打印件,绰绰有余。
6. 成本核算:十几块钱的快乐
算了一下,除去手里现成的旧电池,全部物料加起来不到 13 块钱,比一杯奶茶还便宜。
表格
| 部件 | 规格 | 数量 | 单价 | 小计 |
|---|---|---|---|---|
| N20 减速电机 | 3.7V 300 转 | 1 | 6.25 元 | 6.25 元 |
| Type-C 充保二合一板 | 单节锂电 | 1 | 1.1 元 | 1.1 元 |
| 微动开关 | 轻触式 | 2 | 1 元 / 个 | 2 元 |
| 铜联轴器 | 3mm 转 4mm | 1 | 3 元 | 3 元 |
| 18650 电池 | 闲置旧电池 | 1 | 0 元 | 0 元 |
| M2 螺丝、导线、热熔胶 | 耗材杂项 | 若干 | 约 1 元 | 约 1 元 |
| 合计 | - | - | - | 约 13.35 元 |
3D 打印的耗材成本基本可以忽略,一两块钱的事。算下来,十几块钱就能拥有一把自己设计、自己做的电批,性价比拉满。
总结与后续改进
整个项目做下来,最大的感受就是 “快乐比成本高”。从 UG 里画第一根线,到看着打印机把壳子打出来,再到焊完线通电转起来的那一刻,那种成就感是买成品永远给不了的。
目前这个版本只是初代玩票版,后续还可以慢慢折腾改进:
- 把手柄弧度改得更贴合手型,优化握持手感
- 加一个拨动开关切换正反转,只用一个微动开关控制启停
- 换个扭矩更大的电机,试试能不能拧金属螺丝
- 加个电量指示灯,随时看电池状态